部品の形状から考える金属加工のポイント【形状別加工難度と設計段階の注意点】
この記事の要点
金属加工では、形状と素材の性質が加工の難度を左右します。難削材はステンレスやチタンなど、熱伝導率が低く工具との親和性が高い素材であり、形状によって加工可能性が大きく変わります。設計段階で素材選択・加工工程・固定方法を検討することで、試作から量産まで確実な加工実現につながります。
難削材ごとの形状特性と加工難度の関係性
部品の加工難度は、素材そのものの特性と形状が組み合わさることで決まります。金属加工では特に難削材の扱いが課題になります。
ステンレスは熱伝導率が低く、切削加工時に発生する熱をため込みやすい性質を持ち、加工硬化性により高温での加工が難しく、工具との親和性が高いため切り粉が刃物に溶着しやすく加工精度が出しにくい特徴があります。チタンも熱電度率が低く、工具との親和性が高いため切削加工時に発生する切り粉が原因でビビりが発生したり、工具と化学反応を起こしたりする可能性があるうえ、チタンは軽くて熱に強く、引張強度も高い反面、加工は非常に困難です。
インコネルは高硬度、加工硬化といった固有の課題を持つ難削材で、高い強度や硬度、優れた耐熱性・耐食性などを備える一方で、切削時に工具へ大きな負荷がかかりやすく、工具摩耗や加工精度の低下、加工時間の増加といった課題が生じるため、材料の特性に応じた加工条件や工具の選定が重要になります。
こうした素材の性質に加えて、部品形状の設計が加工難度を決めます。切削加工ができない形状として、ピン角(直角形状で面取り加工がされていないもの)やアンダーカット形状が挙げられ、ピン角は加工工具が入らない箇所であるため切削加工が困難です。また、深いポケット、狭い溝、薄い壁、工具が届きにくい裏側の形状、厳しい位置精度が必要な穴などが加工上の難所として挙げられます。
名精工業は素材と機械を熟知し、どこから削るか、何を基準に保持するかといった加工の道筋を製作前から組み立てます。難削材を扱う際は、素材特性を理解したうえで、形状に応じた工程計画が重要です。
難削材ごとの特徴比較表
| 素材 | 主な特性 | 加工上の課題 | 対応ポイント |
|---|---|---|---|
| ステンレス | 高強度、優れた耐食性 | 熱がこもりやすい、加工硬化 | 冷却液の徹底、工具交換頻度の短縮 |
| チタン | 軽量、高強度、耐熱性 | 低い熱伝導率、工具摩耗 | 適切な切削速度、ビビり防止 |
| インコネル | 超耐熱性、高硬度 | 最も熱伝導率が低い、工具損傷 | 特殊工具、低速・小切込み加工 |
複雑形状を実現するための素材・機械・工程の選択基準
複雑な形状を実現するには、素材選択の段階から加工方法まで一連の検討が必要です。設計者と加工業者が密に連携し、機能要件と加工実現性のバランスを取ることがポイントです。
金属加工会社へ相談する前には、部品の役割や使用目的を整理し、完成形状だけに注目するのではなく必要な機能を満たすことを前提に、どの部分が絶対条件なのか、どの部分なら変更できるのかを明確にしておくことが大切です。特に難しい形状では、設計者が重要だと考えている部分と、加工側が問題になると考える部分が異なることがあり、変更できない条件と相談可能な条件を分けて伝えることが有効です。
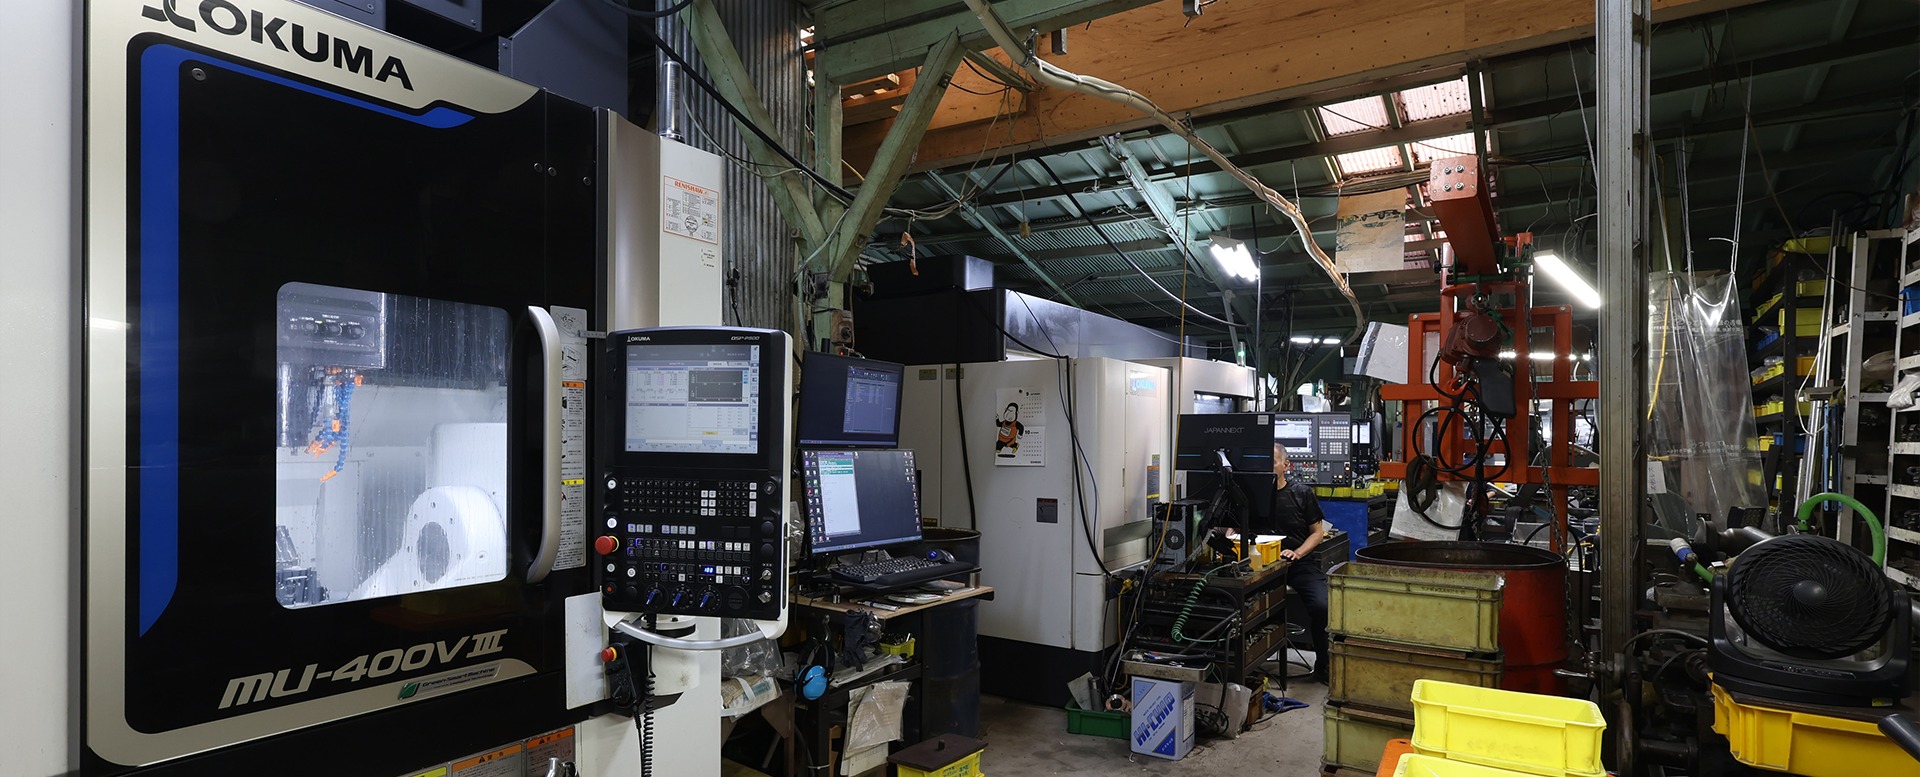
名精工業はNC旋盤、複合NC旋盤、5軸複合機、5軸マシニングといった多様な設備を活用し、製品形状と必要工程に応じて設備を選択して加工を行います。設備選択は、単なる工具の能力だけでなく、工具アクセス性、ワーク保持の安定性、加工中の冷却環境といった総合的な観点から行う必要があります。
複雑な部品形状は、多くの場合、より多くの切削工具、より長い加工サイクル、特殊な治具、または多軸加工装置を必要とし、深い空洞、狭いスロット、およびアクセスしにくい形状は、工具の摩耗と加工の難易度を高めるため、設計段階での最適化が重要です。
複雑形状の加工実現性を高めるチェックリスト
- 形状レビュー段階
- アンダーカットや極端なピン角がないか確認
- 工具が届く深さと幅の確認
- 薄肉部分と厚肉部分の加工順序の検討
- 素材選択段階
- 必要な強度・耐性を確認
- 加工性(快削性)と求める品質のバランス評価
- 難削材の場合は加工余裕を検討
- 工程計画段階
- 段取り回数の最小化
- 基準面の統一
- 荒加工と仕上げ加工の分離可能性
加工中の変形・熱変化を防ぐための設計段階の検討ポイント
金属加工では、加工中に発生する熱と応力により、ワークが変形する可能性があります。特に難削材は熱を逃しにくいため、設計段階での対策が必要不可欠です。
薄物部品の変形対策として、余肉を付けて粗加工した後に全体を削りなおす反り取り、水溶性の切削油で冷却能力を上げる、吸着治具を利用してクランプ時の外力を低減する、焼鈍処理で残留応力を除去する、加工条件を最適化して加工による応力を低減するといった方法があるほか、ワイヤーカットなど、熱による影響の少ない加工を併用する方法もあります。
加工中の熱管理は、単なる冷却液の供給だけでは不十分です。加工点に的確に冷却液を当てるためノズルの向きを微調整し、高圧クーラント(HPC)やスルースピンドルクーラントの導入により、切削点の熱を瞬時に除去することができ、左右・上下を交互に加工する対称加工を基本とし、中心部から外周、薄い部分から厚い部分の順に加工することで歪みと熱集中を回避できるようになります。
設計段階では、加工後の変形も視野に入れた工程計画が必要です。設計の段階で変形を考慮して、極端に薄い箇所の厚みを増やす、除去する量を最小化する、大きな変形が見込まれる箇所に補強を入れる、材質を変形しにくいものに変更することを意識することが重要です。
熱変形・変形防止の設計・加工ステップ
設計段階で確認すべき項目
- 形状設計:非対称・薄肉・段付きを避け、肉厚分布を均一に設計
- 余裕寸法:加工余裕を見積もり、研削代を設定
- 基準の明確化:どの面を基準に加工するか、残留応力の影響を予測
加工現場での実践対策
- 荒加工と仕上げ加工の分離:一気に削らず、自然冷却を挟んで精度を安定化
- 加工順序の工夫:肉厚が異なる部位を交互に加工し、熱の逃げ道を確保
- クーラント最適化:刃先に正確に冷却液を当て、瞬時に熱を除去
- 環境温度管理:恒温室での加工や測定により、膨張収縮を最小化
試作・特注品で頻出する形状トラブルと解決事例
試作品や特注品では、初回試作時に形状実現性や加工可能性の課題が顕在化することがあります。こうした問題を事前に予防し、効率的に解決することが、納期と品質を両立させるポイントです。
よくあるトラブルと改善案
トラブル例1:内部ポケットが工具で加工できない
設計では美しい直角コーナーを想定していても、切削工具の形状から考えると、内角部に最小限の面取りが必要になります。深いポケット、狭い溝、薄い壁など加工上の難所について、設計上変更できる部分と変更できない部分を分けておき、例えば部品の取り付け穴の位置は変更できないものの、内部の軽量化ポケットの角部には丸みを設けられる場合があり、加工可能かどうかを具体的に確認することで、加工業者からも回答を得やすくなることになります。
トラブル例2:薄肉部分が加工中に変形する
ステンレスやチタンなど難削材で薄肉形状を加工する場合、加工中の熱と応力で反りが生じやすくなります。この場合、余肉を付けて粗加工し、その後で仕上げ加工を行う「反り取り工程」を導入することで、精度を回復させることができます。
トラブル例3:加工時間が想定より大幅に延びる
難削材では工具の摩耗が早く、工具交換の頻度が増えて加工時間が延伸することがあります。工具のアクセスを容易にする機能を設計することで、加工サイクルを短縮し、プログラミングおよびセットアップコストを削減できるため、設計段階での最適化が重要です。
トラブル例4:試作後の寸法確認で公差外になる
すべての寸法に高精度の公差を適用するのではなく、組立関係、嵌合要件、および実際の動作条件に基づいて公差レベルを決定することが必要で、重要な寸法にのみ厳しい公差を適用すれば、より精密な工程管理が必要となり、検査時間、手直し、不良品発生のリスクが減少するため、実装上必要な部位に絞った公差設定が有効です。
試作段階での相談ポイント
名精工業では試作・特注品の製作に柔軟に対応しています。試作段階で相談する際は、次の情報を整理しておくと、より的確な回答が得られます。
- 部品の最終用途と求める機能(耐熱性、耐食性、強度など)
- 寸法公差と表面粗さの具体的な要求値
- 素材候補と加工方法の希望(複合加工機での一括加工が可能か、など)
- 試作数量と量産化の予定(初回数量が少ない場合の工程短縮など)
- 既存部品との組み合わせがある場合、その図面や仕様
よくある質問(FAQ)
Q1. ステンレスの複雑形状を加工したいのですが、どうしても加工時間が長くなってしまいます。短縮する方法はありますか?
ステンレスは工具の摩耗が激しいため、加工時間が延びやすい素材です。対策としては、①設計段階での形状最適化(不要な段差や凹凸を減らす)、②工具アクセスを考慮した加工順序の見直し、③高圧クーラント(HPC)による冷却強化、④適切な工具と切削条件の組み合わせがあります。特に設計段階で協力いただければ、数割の加工時間短縮が可能になる場合があります。
Q2. 薄肉部分と厚肉部分が混在する部品を設計しています。加工中の変形をどう防ぎますか?
薄肉部分では、加工中の熱と応力で反りが生じやすくなります。設計段階では、①可能な限り肉厚を均一にする、②変形が予想される部位に補強リブを設ける、などの対策が有効です。加工段階では、③荒加工と仕上げ加工を分けて、間に冷却時間を設ける、④吸着治具でワークを保持してクランプ外力を軽減する、といった工夫が必要になります。
Q3. インコネルを初めて加工するのですが、何に注意すべきですか?
インコネルは最難削材の一つで、通常のステンレス加工よりも大きなトラブルリスクがあります。対策としては、①材料供給元の加工ガイドを確認する、②加工実績のある加工業者に相談する、③十分なテスト加工を実施して最適な条件を事前に確認する、が重要です。特に初回試作では、余裕をもった納期設定をお勧めします。
Q4. 設計図面の段階で、加工会社に相談したほうが良い時期はいつですか?
できれば概念設計や基本設計の段階で、加工可能性について相談いただくのが最良です。この段階であれば、大幅な設計変更も比較的容易で、コスト削減にもつながります。少なくとも詳細設計段階では、複雑箇所の形状確認を依頼することで、試作段階でのトラブルを大幅に減らすことができます。
Q5. 試作品と量産品では、同じ加工方法で対応できますか?
試作品では加工難度よりも納期と柔軟性が優先されることが多いため、必ずしも最適な加工方法を採用できない場合があります。量産化を想定している場合は、試作段階から「将来の量産工程を見据えた工程設計」について相談いただくことで、試作から量産への移行がスムーズになり、全体コストも削減できます。
最後に
部品の形状と素材を理解し、加工段階での課題を事前に把握することが、確実で効率的な製作につながります。難削材やアンダーカット形状、薄肉部分など、加工が複雑になる場合ほど、設計段階での検討が重要です。
図面が完成する前に、加工業者に相談して形状の最適化や工程の妥当性を確認することで、試作から量産まで安心して進めることができます。名精工業は、素材と機械の熟知に基づき、どの部分を優先し、どの工程で対応するかといった道筋を、製作前から一緒に組み立てる姿勢で対応しています。複雑な形状やステンレス・チタン・インコネルといった難削材の加工についてお悩みの場合は、まずはお気軽にご相談ください。