難削材の特徴と金属材料の選び方|加工難度別の比較と選定ポイント
この記事の要点
難削材は加工硬度が高い、熱に強い、変形しやすいなど複数の性質を持つ材料です。ステンレス・チタン・インコネルといった代表的な難削材は用途や強度が異なり、設計段階での適切な選定が必須です。加工難度が高い材料こそ、工程設計や基準決めが重要であり、他社で難しいと判断された案件でも、加工戦略の工夫により実現可能になります。
難削材とは|定義と加工が難しい理由を材料特性で理解する
難削材とは、加工の際に高い負荷がかかり、工具の消耗が早く、精密な形状保持が難しい金属材料を指します。加工が難しくなる理由は、材料の物理的・化学的性質にあります。
加工が難しくなる主な理由は、加工硬度が高い、熱に強く熱伝導率が低い、加工中に材質が変化しやすいの3つです。これらの性質があると、工具の温度が上がりやすく、寿命が短くなります。また、材料が硬いために削る力が大きくなり、機械への負荷が増えます。さらに、加工中の熱や変形が製品の精度に影響し、加工後の形状や寸法が意図したものと異なることもあります。
ステンレス鋼は耐食性に優れていますが、熱伝導率が低く、加工中に工具の温度が急上昇しやすいため難削材に分類されます。チタン合金は軽く強度が高いため航空機部品に使われますが、弾性回復が大きく、加工中に工具に粘着しやすい特性があります。インコネル(ニッケル基超合金)は高温環境での強度を保つため、常温での加工もきわめて難しく、工具消耗が激しいものです。
ステンレス・チタン・インコネルの特徴比較表と選定ポイント
難削材の代表的な3種類を、加工難度と用途でまとめた比較表は以下の通りです。
| 材料名 | 主な特徴 | 一般的な用途 | 加工難度 |
|---|---|---|---|
| ステンレス鋼 | 耐食性に優れ、熱伝導率が低い | 食器・医療機器・配管・装飾品 | 中~高 |
| チタン合金 | 軽量で高強度、弾性回復が大きい | 航空機部品・スポーツ用品・医療インプラント | 高 |
| インコネル | 高温強度が高く、常温でも硬い | ジェットエンジン部品・ロケット部品・工業用熱交換機 | 最高 |
ステンレスを選ぶべき場合:耐食性と美観が重要な用途、食品や医療環境での使用が想定される場合。加工難度は中程度ですが、工具選択と冷却液管理で対応可能です。
チタンを選ぶべき場合:軽さと強度が両立する必要がある航空宇宙分野、スポーツ用品、医療用途。加工難度は高いですが、医療用途での生体親和性の必要性がある場合は他の材料では代替できません。
インコネルを選ぶべき場合:500℃以上の高温環境で強度を保つ必要がある用途が限定されます。エンジン部品など極めて特殊な用途に限られ、材料費も高いため、必要性を厳密に検討します。
各材料の選定にあたっては、使用環境(温度・腐食リスク)、求める強度と精度、コスト制約、納期の4点を整理することが重要です。
加工難度が高い材料を選ぶ際の検討項目|設計段階での落とし穴
難削材の加工を前提とした設計は、量産品の設計とは異なる視点が必要です。設計段階での主な検討項目と落とし穴を解説します。
落とし穴1:加工を考慮しない複雑な形状の指定
複雑な凹凸や薄い壁厚を持つ設計は、難削材では加工に著しく時間がかかり、工具の損傷や精度低下をもたらします。設計段階では、削る方向、工具が入る空間、保持する基準となる部位を明確にしておくことが重要です。たとえば、裏面からの加工が必要な場合は、治具で安全に保持できるか、複数回の段取り替えが必要かなど、実加工の流れを想定して寸法や公差を決める必要があります。
落とし穴2:公差指定の矛盾
難削材では、どの面を加工基準にするかで公差の実現難度が大きく変わります。たとえば、4面を同等の精度で公差指定すると、加工工程が増えコストが跳ね上がります。一方で、加工基準となる1~2の面を優先し、他の面の公差を緩和する設計にすれば、実現性と効率が大幅に向上します。
落とし穴3:材料の変形・応力を見落とす
難削材の中には、加工中の熱や機械的負荷で微細な変形が蓄積するものがあります。特にチタンやインコネルは、加工後に寸法変化が生じることもあり、加工後の調整を想定した公差設計が必要です。
検討項目チェックリスト:
- [ ] 削る方向と工具の進入経路を図面上で確認したか
- [ ] 加工基準となる面(基準面)は明確か
- [ ] 公差は加工方法に適した指定になっているか
- [ ] 加工後の応力除去や寸法変化の可能性を考慮したか
- [ ] サンプルや試作で加工の実現性を確認するか
他社で「難しい」と判断された案件が実現できる理由|加工戦略の組み立て方
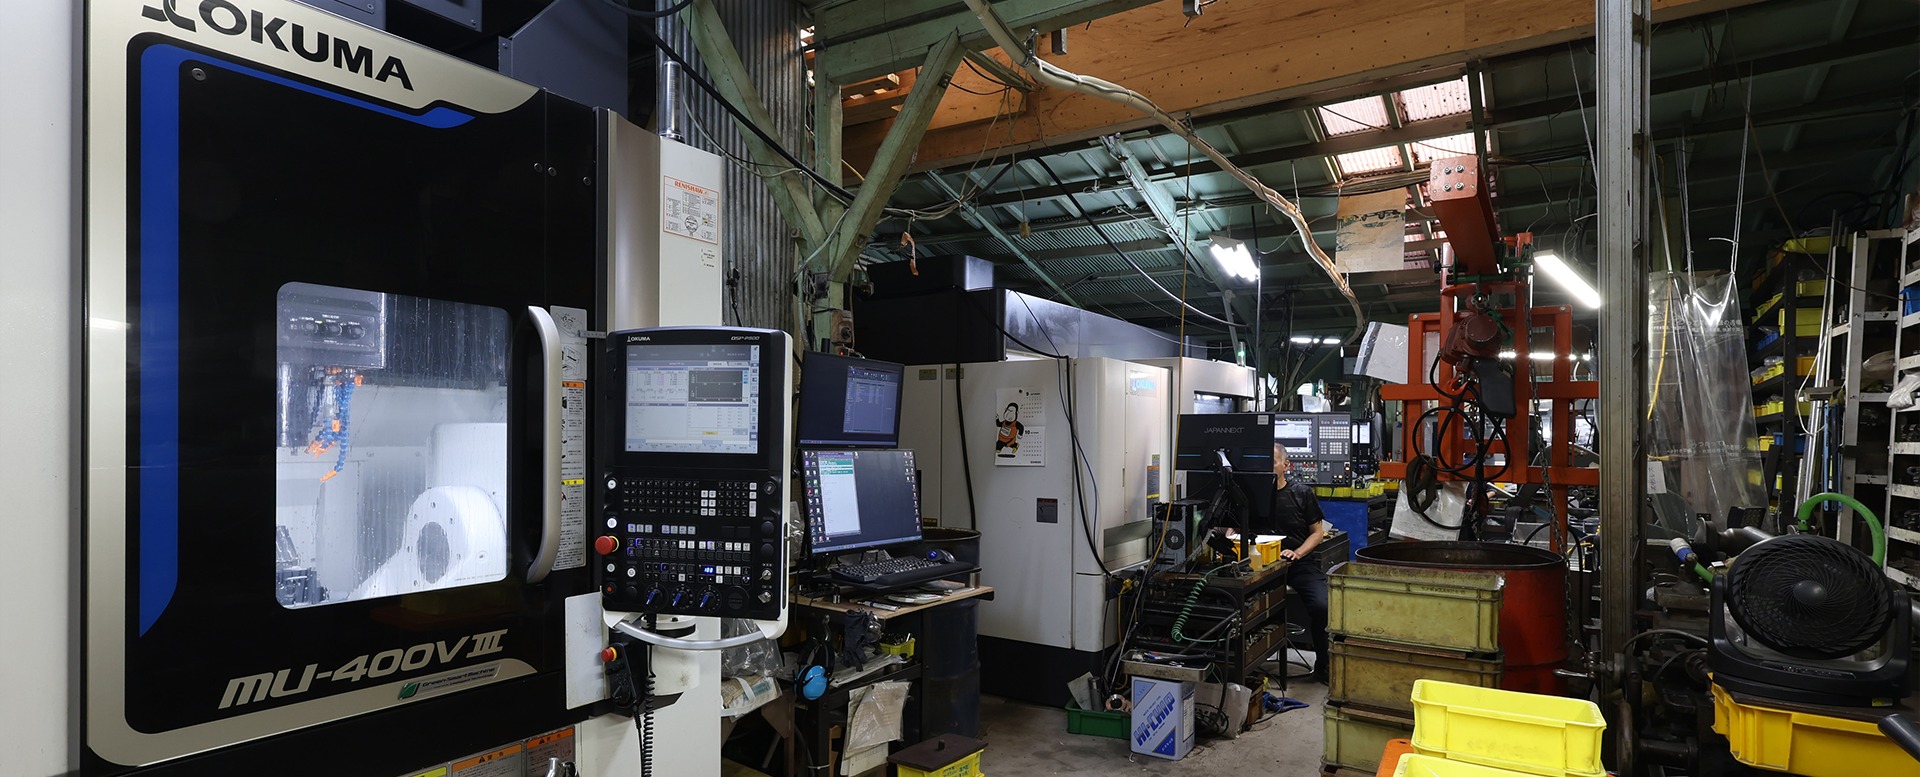
難削材の加工を単に「硬いから大変」と判断するのではなく、戦略的に工程を組み立てることで、他社では難しいと言われた案件も実現可能です。名精工業は、ステンレス、チタン、インコネルなどの難削材の切削加工に取り組み、図面通り削るだけでなく、どこから削るか、何を基準に保持するか、加工中・加工後の変化への備えを含めて製作の道筋を組み立てています。
加工戦略の3つのポイント:
1. 加工順序の最適化
難削材の加工は、削る順序で精度と効率が大きく変わります。たとえば、微細な凹部が複数ある設計の場合、すべてを1回で加工しようとすると工具が複雑に動き、振動や寸法ずれが生じやすくなります。一方で、粗加工→中加工→仕上加工に段階分けし、各段階で工具とスピードを変えることで、精度が安定し、工具寿命も延びます。
2. 基準面・保持方法の工夫
加工中に材料をどう保持するかは、精度と安全性を左右します。通常の機械では平面を基準に保持しますが、難削材では加工後に使用しない部位を基準として使い、そこから不要な部分を後で除去する方法も有効です。また、加工応力が集中しないよう、治具の設計や段取りの回数を工夫することで、変形や割れを防ぎます。
3. 加工後の確認と調整
難削材の中には、加工直後の寸法と一定時間経過後の寸法が異なるものがあります。また、応力が残っていると後の加工や使用時に問題が生じることもあります。加工戦略には、加工後の寸法測定、必要に応じた応力除去処理、最終確認までのスケジュールを組み込むことが重要です。
名精工業の自社製品『Sound element』は、音への検討から素材・構造検討を経て試作を重ね、製品化した事例です。このプロセスは、お客様の課題に対して設計段階から加工の実現性まで見据え、最適な材料と方法を検討する姿勢を示しています。つまり、難削材の加工は、材料の性質を理解し、設計と加工を一貫して組み立てることで初めて実現するのです。
よくある質問(FAQ)
Q1. ステンレスとチタンはどちらが加工しにくいですか?
A. 一般的にはチタンの方が加工難度が高いです。ステンレスは熱伝導率が低いため工具温度が上がりやすい点が課題ですが、チタンは弾性回復が大きく、加工中に工具に粘着する性質があり、より精密な工程管理が必要になります。ただし、ステンレスの種類やチタン合金の種類によって難度は変わるため、具体的な材質が決まったら加工業者に相談することをお勧めします。
Q2. 難削材の設計で特に気をつけることは何ですか?
A. 加工基準となる面を明確にすることと複雑な形状を避けることの2つが最も重要です。難削材は工具の消耗が早いため、加工手順が複雑になると納期が延び、コストも増えます。設計段階で加工業者に相談し、実現可能な形状と公差を確認することで、後のトラブルを防げます。
Q3. 加工後に寸法が変わることはありますか?
A. チタンやインコネルなどの材料では、加工直後の残存応力が時間とともに開放され、微細な寸法変化が生じることがあります。特に精密な寸法が要求される場合は、加工後に一定期間を置いて最終測定する、または応力除去処理を行うことが必要な場合もあります。これは加工戦略の段階で確認し、納期に組み込む必要があります。
Q4. 難削材の試作品にはどのくらい時間がかかりますか?
A. 材料の種類、形状の複雑さ、必要な精度によって大きく異なります。ステンレスの単純な形状なら数日から1週間程度ですが、チタンやインコネルで複雑な形状、高精度の場合は数週間かかることもあります。設計が固まったら、加工業者に概算納期を確認することが重要です。
あなたの設計課題を加工の視点から解決する
難削材を使った設計は、材料選びと加工戦略が一体になってこそ成功します。「他社では難しいと言われた」「設計は完成したが加工方法が見つからない」「試作で寸法が安定しない」といった課題があれば、設計段階から加工を前提とした相談をすることで、別の解決策が見つかることもあります。
名精工業は、ステンレス、チタン、インコネルなどの難削材に取り組み、図面通り削るだけでなく、加工中・加工後の変化への備えを含めて、最適な製作の道筋を組み立てています。設計の課題や加工の実現性について、材料選びの段階から相談をお聞きします。お気軽にお問い合わせください。